


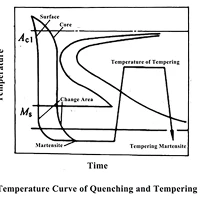


Härdning är en värmebehandlingsprocess där stålgjutgods värms upp till en temperatur över Ac3 eller Ac1 och sedan snabbt kyls efter att ha hållits under en tid för att erhålla en fullständig martensitisk struktur. Stålgjutgodset bör härdas i tid för att eliminera härdspänningen och erhålla de nödvändiga omfattande mekaniska egenskaperna. Därför används vanligen härdningsvärmebehandlingen efter kylningen. De kallas också QT. Den andra vanliga värmebehandlingen inkluderar glödgning, normalisering och fast lösning.

SLÄCKNING
1. Släckningstemperatur
Släckningsvärmetemperaturen för hypoeutectoid stål är 30 grader -50 grader över Ac3; släckningsvärmetemperaturen för eutektoidstål och hypereutektoidstål är 30 grader -50 grader över Ac1. Hypoeutectoid kolstål upphettas vid ovan nämnda härdningstemperatur för att erhålla finkornig austenit, och fin martensitstruktur kan erhållas efter härdning. Det eutektoida stålet och det hypereutektoida stålet har sfäroidiserats och glödgats före härdning och uppvärmning, så efter uppvärmning till 30 grader -50 grader över Ac1 och ofullständigt austenitiserat är strukturen austenit och delvis olösta finkorniga infiltrerande kolkroppspartiklar. Efter släckning omvandlas austenit till martensit och olösta cementitpartiklar behålls. På grund av den höga hårdheten hos cementit, minskar det inte bara hårdheten hos stål, utan förbättrar också dess slitstyrka. Den normala släckta strukturen hos hypereutektoid stål är fin flagig martensit, och finkornig cementit och en liten mängd kvarhållen austenit är jämnt fördelade på matrisen. Denna struktur har hög hållfasthet och slitstyrka, men har också en viss grad av seghet.
2. Kylmedium för släckning av värmebehandlingsprocessen
Syftet med släckning är att erhålla fullständig martensit. Därför måste kylningshastigheten för det gjutna stålet under härdning vara större än den kritiska kylningshastigheten för det gjutna stålet, annars kan martensitstrukturen och motsvarande egenskaper inte erhållas. För hög kylningshastighet kan dock lätt leda till deformation eller sprickbildning i gjutgodset. För att samtidigt uppfylla ovanstående krav bör lämpligt kylmedium väljas enligt gjutgodsmaterialet, eller så bör metoden för stegvis kylning användas. I temperaturintervallet 650 grader -400 grader är den isotermiska omvandlingshastigheten för underkyld austenit av stål den största. Därför bör snabb kylning säkerställas i detta temperaturområde när gjutgodset härdas. Under Ms-punkten bör avkylningshastigheten vara långsammare för att förhindra deformation eller sprickbildning. Släckningsmediet använder vanligtvis vatten, vattenlösning eller olja. I steget härdning eller austempering inkluderar de vanligen använda medierna het olja, smält metall, smält salt eller smält alkali.
Kylkapaciteten för vatten i högtemperaturzonen på 650 grader -550 grader är stark, och kylkapaciteten för vatten i lågtemperaturzonen på 300 grader -200 grader är mycket stark. Vatten är mer lämpligt för härdning och kylning av kolstålgjutgods med enkla former och stora tvärsnitt. När den används för kylning och kylning är vattentemperaturen i allmänhet inte högre än 30 grader. Därför är det generellt antaget att stärka vattencirkulationen för att hålla vattentemperaturen inom ett rimligt intervall. Dessutom kommer uppvärmning av salt (NaCl) eller alkali (NaOH) i vatten att kraftigt öka lösningens kylkapacitet.
Den största fördelen med olja som kylmedium är att kylhastigheten i lågtemperaturzonen på 300 grader -200 grader är mycket lägre än vatten, vilket avsevärt kan minska den inre spänningen hos det kylda arbetsstycket och minska risken för deformation och sprickbildning av gjutgodset. Samtidigt är kylkapaciteten hos olja i det höga temperaturområdet 650 grader -550 grader relativt låg, vilket också är den största nackdelen med olja som kylmedel. Temperaturen på släckolja kontrolleras i allmänhet till 60 grader -80 grader. Olja används främst för härdning av gjutgods av legerat stål med komplexa former och härdning av gjutgods av kolstål med små tvärsnitt och komplexa former.
Dessutom används smält salt också vanligtvis som ett härdningsmedium, vilket blir ett saltbad vid denna tidpunkt. Saltbadet kännetecknas av en hög kokpunkt och dess kylförmåga ligger mellan vatten och olja. Saltbad används ofta för austempering och scenhärdning, samt för behandling av gjutgods med komplexa former, små dimensioner och strikta deformationskrav.

TEMPERERING
Härdning hänvisar till en värmebehandlingsprocess där de kylda eller normaliserade stålgjutgodset värms till en vald temperatur lägre än den kritiska punkten Ac1, och efter att ha hållits under en tidsperiod kyls de med lämplig hastighet. Härdningsvärmebehandling kan omvandla den instabila strukturen som erhålls efter härdning eller normalisering till en stabil struktur för att eliminera stress och förbättra plasticiteten och segheten hos stålgjutgods. I allmänhet kallas värmebehandlingsprocessen för härdning och härdningsbehandling vid hög temperatur härdnings- och härdningsbehandling. De kylda stålgjutgodset måste härdas i tid och de normaliserade stålgjutgodset ska härdas vid behov. Prestanda för stålgjutgods efter anlöpning beror på anlöpningstemperatur, tid och antal gånger. Ökningen av anlöpningstemperaturen och förlängningen av hålltiden när som helst kan inte bara lindra härdningsspänningen hos stålgjutgods, utan också omvandla instabil kyld martensit till härdad martensit, troostit eller sorbit. Styrkan och hårdheten hos stålgjutgods minskar och plasticiteten förbättras avsevärt. För vissa medellegerade stål med legeringselement som starkt bildar karbider (såsom krom, molybden, vanadin och volfram etc.) ökar hårdheten och segheten minskar vid anlöpning vid 400 grader -500 grader. Detta fenomen kallas sekundär härdning, det vill säga hårdheten hos det gjutna stålet i härdat tillstånd når maximalt. I själva produktionen behöver medellegerat gjutstål med sekundära härdningsegenskaper anlöpas många gånger.
EFFEKTEN AV QT PÅ STÅLGJUT
Förutom prestanda hos stålgjutgods beroende på den kemiska sammansättningen och gjutprocessen, kan olika värmebehandlingsmetoder också användas för att få det att ha utmärkta omfattande mekaniska egenskaper. Det allmänna syftet med värmebehandlingsprocessen är att förbättra kvaliteten på gjutgodset, minska gjutgodsets vikt, förlänga livslängden och minska kostnaderna. Värmebehandling är ett viktigt medel för att förbättra de mekaniska egenskaperna hos gjutgods; de mekaniska egenskaperna hos gjutgods är en viktig indikator för att bedöma effekten av värmebehandling. Utöver följande egenskaper måste gjuteriet även ta hänsyn till faktorer som bearbetningsprocedurer, skärprestanda och användningskraven för gjutgods vid värme-behandling av stålgjutgods.

1. QT:s inflytande på gjutgodsets styrka
Under tillståndet av samma gjutna stålsammansättning har hållfastheten hos stålgjutgods efter olika värmebehandlingsprocesser en tendens att öka. Allmänt sett kan draghållfastheten hos gjutgods av kolstål och låglegerade stålgjutgods nå 414 Mpa-1724 MPa efter härdning och härdning.
2. Effekten av QT på plasticiteten hos stålgjutgods
Stålgjutgodsets -gjutna struktur är grov och plasticiteten är låg. Efter värmebehandling kommer dess mikrostruktur och plasticitet att förbättras i enlighet därmed. Särskilt plasticiteten hos stålgjutgods efter härdning och härdningsbehandling (härdning + högtemperaturhärdning) kommer att förbättras avsevärt.
3. Inverkan av härdning och härdning på segheten hos stålgjutgods
Seghetsindexet för stålgjutgods utvärderas ofta genom slagtester. Eftersom hållfastheten och segheten hos stålgjutgods är ett par motstridiga indikatorer måste gjuteriet göra omfattande överväganden för att välja en lämplig värmebehandlingsprocess för att uppnå de omfattande mekaniska egenskaper som kunderna kräver.
4. Effekten av QT på hårdheten hos gjutgods
När gjutstålets härdbarhet är densamma kan gjutstålets hårdhet efter värmebehandling grovt återspegla hållfastheten hos gjutstålet. Därför kan hårdheten användas som ett intuitivt index för att uppskatta prestanda hos gjutstål efter värmebehandling. Generellt sett kan hårdheten hos gjutgods av kolstål nå 120 HBW - 280 HBW efter värmebehandling.


